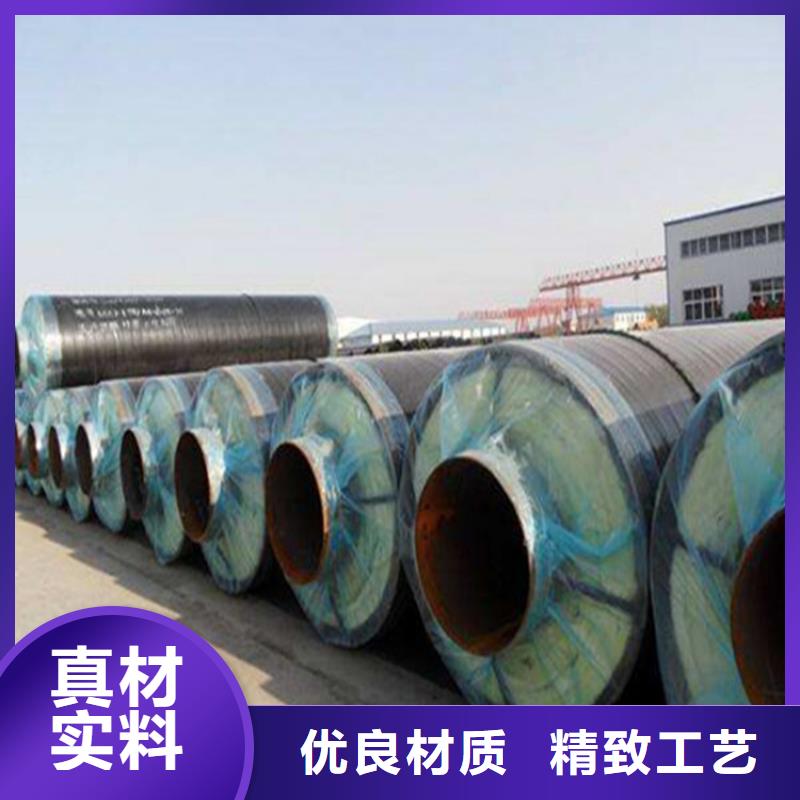
蒸汽管道保温施工工序详解 从准备到验收的完整流程
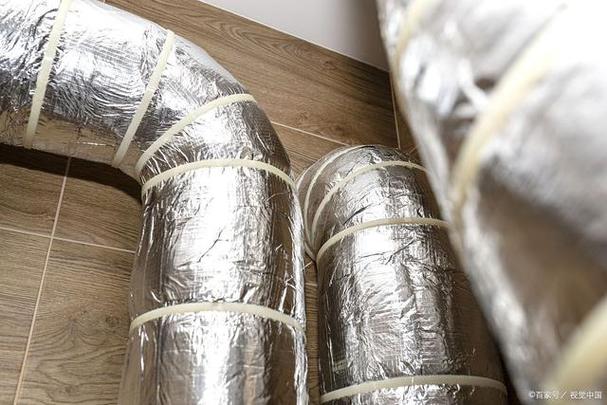
蒸汽管道保温是工业与民用供热系统中节能降耗、保障安全的关键环节。其施工质量直接影响管道热损失、能源消耗及人员安全。本文将系统性地介绍蒸汽管道保温的施工做法顺序,帮助施工人员掌握规范流程,确保保温效果。
一、施工准备
- 技术准备:熟悉设计图纸,明确保温材料、厚度、结构形式及技术要求。编制施工方案,并进行技术交底。
- 材料准备:保温材料(如岩棉、硅酸铝、玻璃棉、聚氨酯等)、保护层材料(镀锌铁皮、铝皮、玻璃钢等)、紧固件(铁丝、钢带、铆钉)、保温钉、粘结剂等应有合格证及性能检测报告,并分类堆放,防潮防雨。
- 机具准备:裁剪机、卷板机、压边机、电钻、铆钉枪、剪刀、卷尺、钢刷等。
- 现场准备:管道安装完毕,进行水压试验或气密性试验合格;清除管道表面锈蚀、油污,并涂刷防锈漆;环境温度不低于5℃,室外施工需有防雨雪措施。
二、施工顺序及操作要点
第一步:表面预处理
清洁管道表面,确保无锈、无油、干燥。必要时进行喷砂除锈,涂刷耐高温防锈漆两道。
第二步:安装保温固定件
根据保温层厚度和材质,确定保温钉或支撑环的间距。通常保温钉间距为300~500mm,呈梅花状布置。焊接保温钉需符合规范,确保牢固。对于硬质保温材料,可直接用镀锌铁丝捆绑,无需保温钉。
第三步:敷设保温层
这是核心工序。蒸汽管道温度高,常采用复合保温结构:内层为耐高温层(如硅酸铝纤维毯、微孔硅酸钙),外层为常规保温层(如岩棉、玻璃棉)。
- 第一层保温:将保温材料裁剪成合适尺寸,紧贴管壁铺设,接缝错开。用镀锌铁丝或钢带捆扎,间距200~300mm,确保平整无空隙。
- 第二层及多层保温:同层错缝,内外层压缝,接缝不得在同一位置。每层均需捆扎牢固。
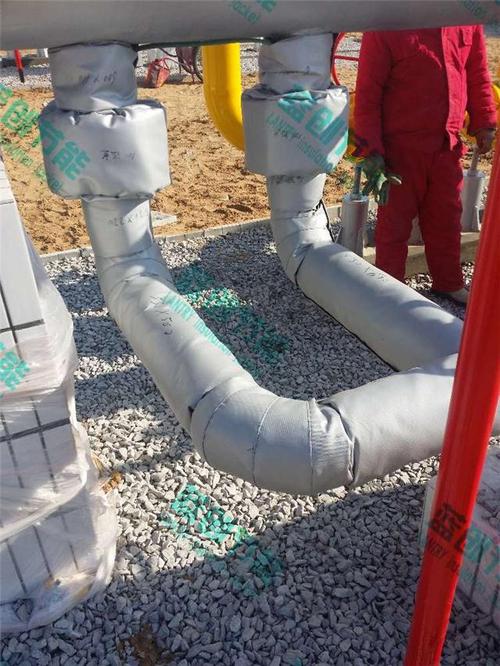
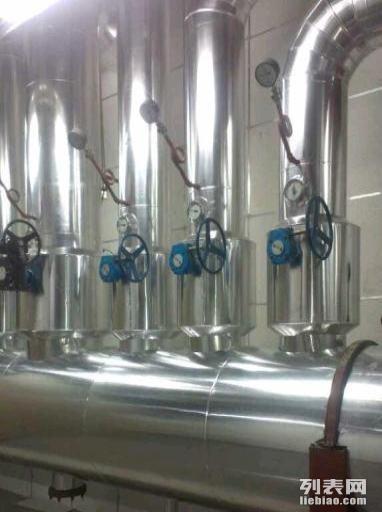
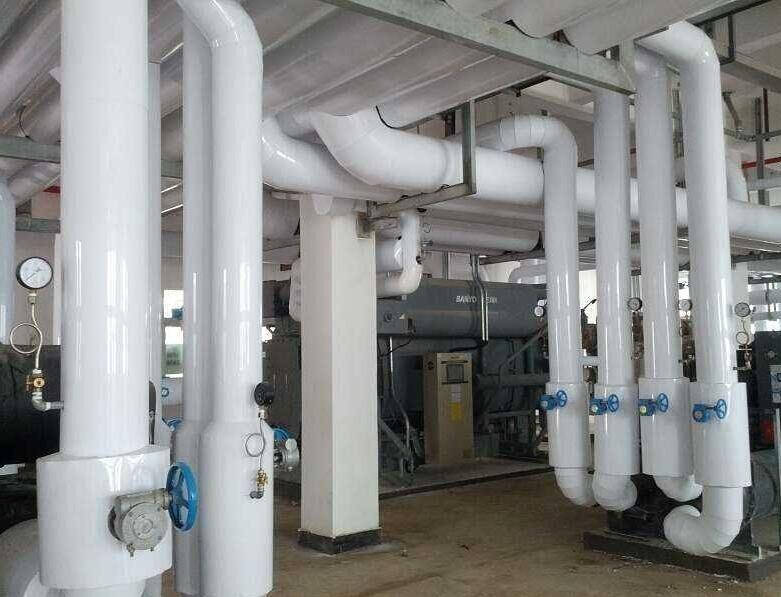
- 阀门、法兰等异形件:需采用可拆卸式保温结构,便于检修。保温材料应填充密实,确保无热桥。
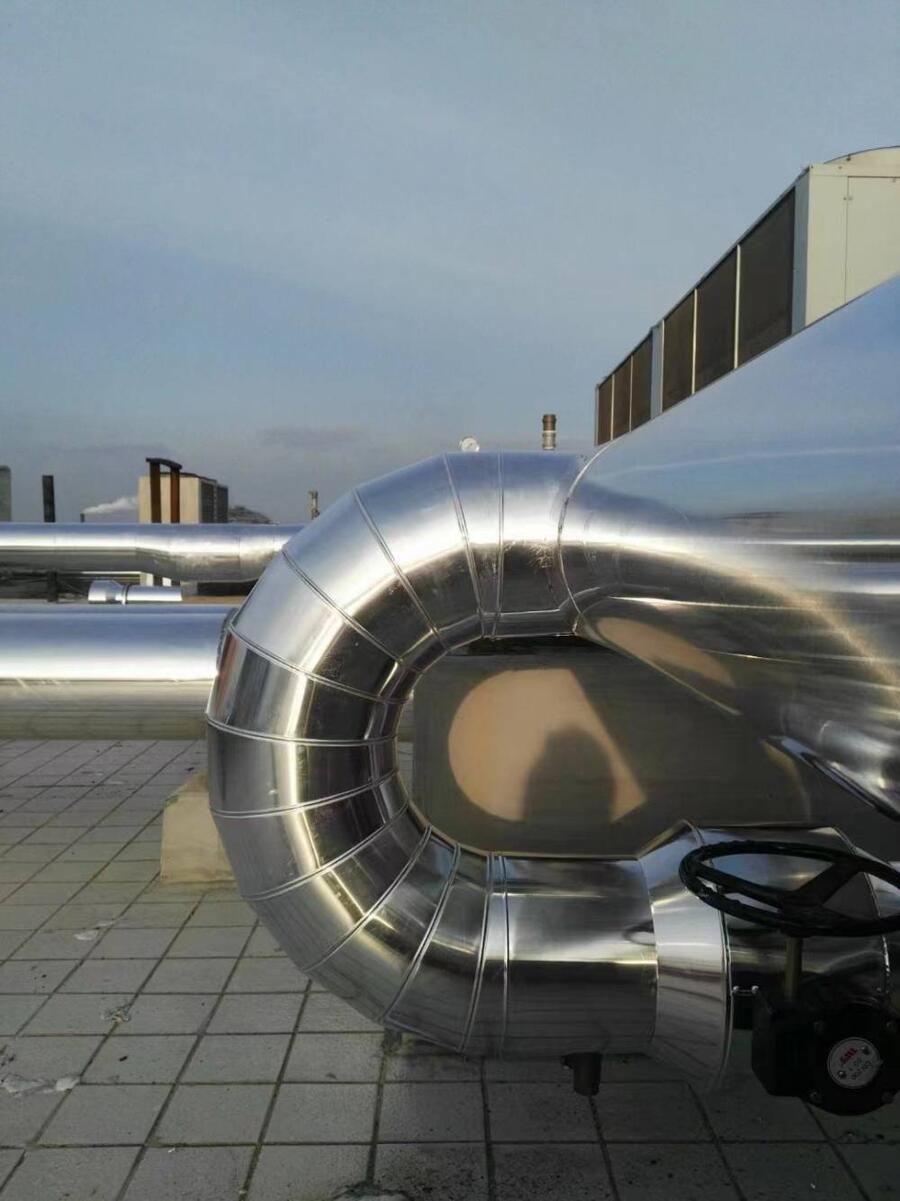
- 弯头部位:保温材料应切割成虾米腰或采用柔性材料,确保贴合紧密。
第四步:安装防潮层(如有)
对于地沟敷设或潮湿环境,需在保温层外包裹防潮层,常用PVC或铝箔复合材料,搭接宽度50~60mm,用粘结剂密封。
第五步:安装外护层
- 金属护壳:采用镀锌铁皮或铝皮,根据管道周长下料,压边机加工成翅口。安装时从低处向高处顺序进行,搭接方向顺水流,纵向搭接50~60mm,环向搭接30~50mm。用铆钉或自攻螺钉固定,间距约200mm。
- 非金属护壳:玻璃钢或涂塑布等,搭接宽度符合要求,用绑带紧固。
- 膨胀缝:直管段每隔5~7米设一道膨胀缝,间隙10~20mm,内填弹性保温材料,外护层在膨胀缝处断开独立固定。
第六步:节点处理
- 支吊架:管道支吊架处必须进行保温,避免热桥。支吊架与管道间加装隔热垫块,保温层延续至支座外。
- 端部:保温端部应密封,防止水汽进入。
三、质量检验与验收
- 保温层表面应平整,厚度均匀,不得有空洞、松动。
- 外护层应搭接正确,无明显凹凸变形,铆钉间距均匀。
- 检查膨胀缝留设是否符合规定,防潮层是否完整。
- 地沟内保温不得阻碍管道自由膨胀;温度高于300℃时,需按设计留膨胀间隙。
- 验收时应按《工业设备及管道绝热工程施工质量验收标准》进行检测。
四、安全与环保措施
- 施工人员应佩戴防尘口罩、手套,纤维材料存放需防潮,避免吸入飘絮。
- 高空作业系好安全带,焊接区域做好防火措施。
- 废料分类回收,保护环境。
五、常见问题与对策
- 保温层下腐蚀(CUI):采用憎水材料或加防潮层;施工时確保表面干燥。
- 接缝开裂:采用柔性腻子或铝箔胶带加强密封。
- 外护层变形:安装时须做出膨胀补偿措施。
蒸汽管道保温施工须遵循:准备→表面处理→装固定件→敷设保温层→装防潮层→装外护层→节点处理→检验验收的顺序,严格控制每道工序质量,才能确保持续良好的保温效果,延长管道寿命,实现能源节约。
如若转载,请注明出处:http://www.jyrlbw.com/product/56.html
更新时间:2026-10-09 20:19:17